Semiconductor & Advanced Manufacturing

Engineering the Infrastructure Behind Semiconductor Innovation

Process
Utilities

Cleanrooms

Electrical

Monitoring

HVAC

Inspiredge, in collaboration with Mazzetti, brings together technology expertise and decades of mission-critical engineering experience to support semiconductor and advanced manufacturing environments.


From cleanrooms and process utilities to HVAC, electrical infrastructure, monitoring, and technology systems, our integrated approach supports technically complex facilities where precision, reliability, and continuous operation are critical.
Why It Matters

Built for the Complexity of Semiconductor Manufacturing

Semiconductor facilities demand more than conventional building infrastructure. They require precisely controlled environments, reliable utilities, specialised HVAC systems, process infrastructure, and systems designed to support continuous operations.

Through our collaboration with Mazzetti, Inspiredge combines technology capabilities with proven engineering expertise across semiconductor manufacturing, cleanrooms, advanced manufacturing, and mission-critical environments.

What We Do

Our Semiconductor Capabilities

Cleanroom Engineering

Design and engineering of controlled environments across multiple cleanroom classifications, supporting demanding manufacturing and research requirements.

HVAC & Environmental Control

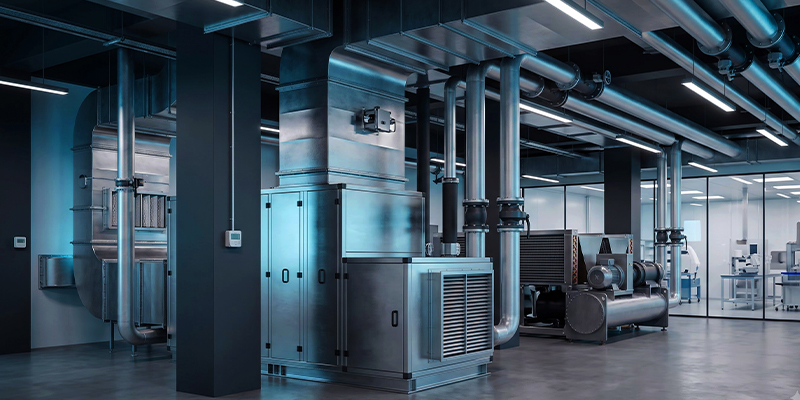
Precision temperature, humidity, pressure, air filtration, air handling, and cooling systems for controlled manufacturing environments.

Process Utilities

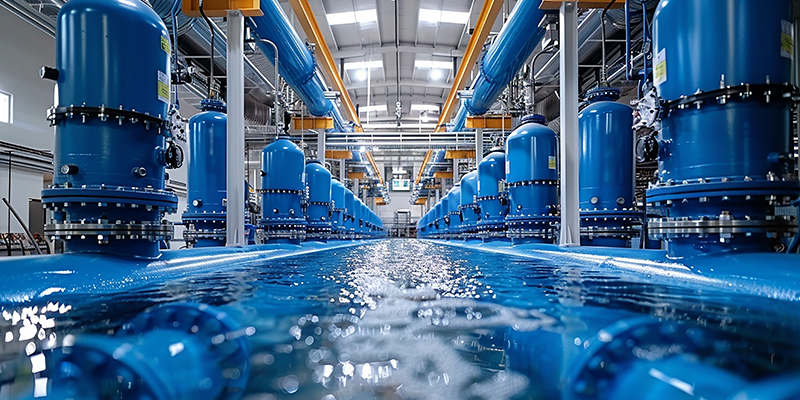
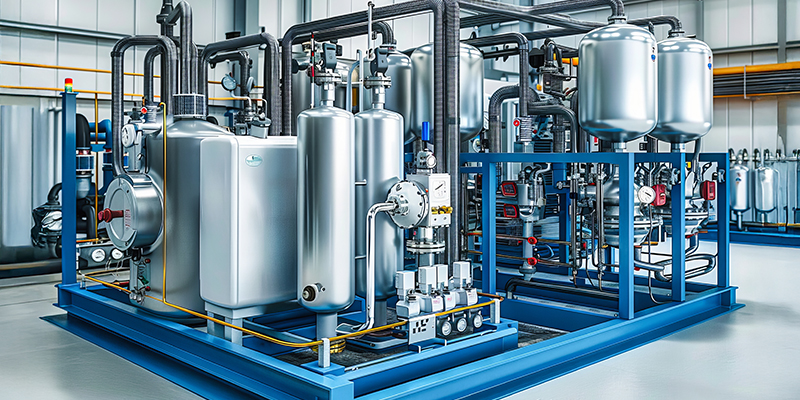
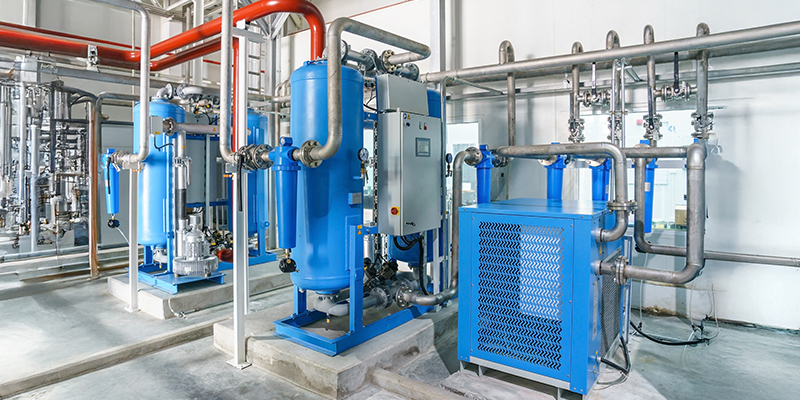
Engineering of critical utilities including DI water, process cooling water, compressed dry air, nitrogen, process vacuum, and other specialised systems.

Electrical Infrastructure

Electrical engineering for reliable infrastructure supporting technically complex and mission-critical manufacturing facilities.

Exhaust & Scrubber Systems

Specialised exhaust, ventilation, chemical handling, and scrubber systems for demanding process environments.

Water & Resource Systems

Experience with ultra-pure water, deionised water, water reclaim, process cooling, and specialised water systems.

Central Utility Infrastructure

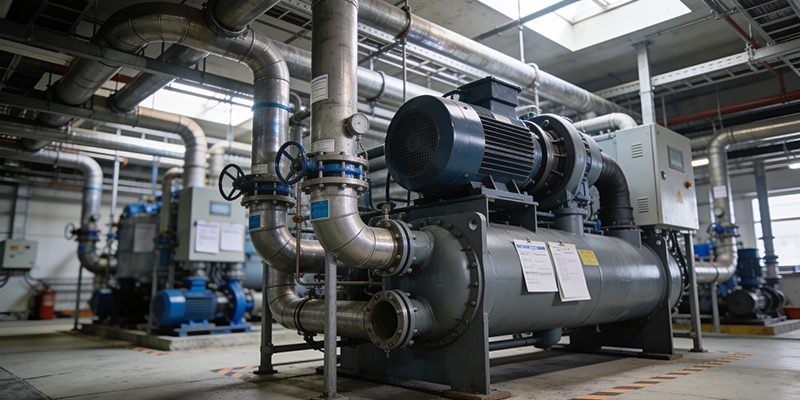
Engineering of chiller plants, boiler systems, nitrogen plants, and supporting central utility infrastructure.

Commissioning & Construction Support

Engineering support through construction, commissioning, field problem-solving, and facility upgrades.

Precision-Controlled Cleanroom Environments

Engineering Environments Where Precision Matters

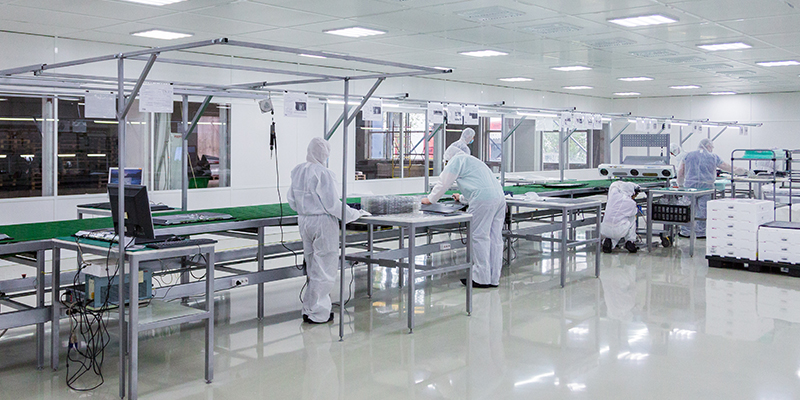
Our semiconductor engineering experience includes cleanroom environments across a range of classifications, supported by integrated HVAC, utilities, controls, and process systems.

Experience Includes

  • ISO Class 1 / Class 100 environments
  • ISO Class 6 & 7 cleanrooms
  • ISO Class 8 cleanrooms
  • Class 1,000 / 10,000 / 100,000 clean spaces
  • HEPA filtration
  • Air recirculation and make-up air
  • Temperature, humidity and pressure control
  • Building controls
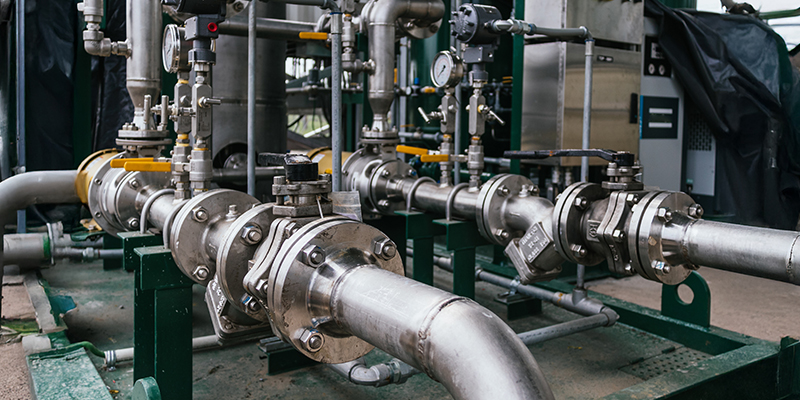
  • Process piping and utilities
Critical Process Utilities

Infrastructure Designed Around Manufacturing Requirements

Semiconductor manufacturing depends on reliable process utilities. Our engineering experience covers the systems that support demanding cleanroom and manufacturing environments.

DI & Ultra-Pure Water

Design of DI water, ultra-pure water, polishing, and water-reclaim systems.

Process Cooling Water

Dedicated PCW systems and cooling infrastructure supporting manufacturing processes.

High-Purity Gases

Infrastructure for nitrogen and other high-purity process gases.

Compressed Dry Air

CDA systems supporting semiconductor and clean manufacturing environments.

Process Vacuum

Process and housekeeping vacuum infrastructure.

Process Exhaust

Exhaust, scrubber, and specialised ventilation systems for demanding manufacturing processes.

Proven Semiconductor Experience

Global Experience Across Semiconductor & Advanced Manufacturing

01

Hyundai Electronics — Fab-7

Seoul, South Korea
  • 10,200 sq.m
  • DRAM Manufacturing
  • Class 1 / Class 1,000 Cleanroom
02

Advanced Micro Devices (AMD)

Beijing, China
  • 19,000 sq.m
  • Semiconductor Assembly & Testing
  • 24Ă—7 Operations
03

Applied Komatsu Technology America

San Jose, California
  • 173,000 sq.ft
  • $60M Electronics Manufacturing Facility
04

Applied Materials — Building 3 WMO

Santa Clara, California
  • 32,000 sq.ft Facility Renovation
  • Class 1,000 Cleanroom

Built for the Next Generation of Manufacturing

Semiconductor and advanced manufacturing facilities are becoming increasingly complex, connected, and mission-critical. Inspiredge Ă— Mazzetti combines technology capabilities with proven engineering experience to help organisations develop infrastructure designed for precision, reliability, and long-term performance.